


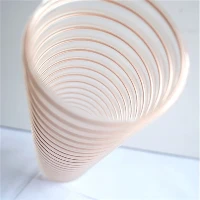


Proces produkcyjny węża PVC zawiera głównie następujące kroki:
Przygotowanie surowców: Po pierwsze, zgodnie z wymaganiami dotyczącymi wydajności produktu, wybierz odpowiednią żywicę PVC, plastyfikator, stabilizator, smar i inne surowce oraz określ stosunek każdego komponentu. Wykonaj kontrolę jakości surowców, aby zapewnić spełnienie wymagań produkcyjnych, i wykonać niezbędną obróbkę wstępną, taką jak suszenie i mieszanie.
Zagniatanie: Umieść żywicę PCV, plastyfikator, stabilizator, smar i inne surowce do maszyny do ugniatania w określonej kolejności. Zwykle kolejnością karmienia jest żywica PVC, plastyfikator, stabilizator, smar. Podczas procesu ugniatania temperatura jest kontrolowana w temperaturze 100 ~ 110 stopni Celsjusza, a czas ugniatania wynosi około 45 ~ 50 minut, aby upewnić się, że surowce są w pełni wymieszane.
Granulowanie: ugniatany materiał jest granulowany. Podczas procesu granulacji należy zwrócić uwagę na kontrolę temperatury, aby temperatura materiału nie przekracza temperatury topnienia i jest niższa niż temperatura formowania wytłaczania rurki.
Ekspresyjne formowanie : Dodaj granulowany materiał do wytłaczarki i plastycz go przez lufę i śrubę wytłaczarki, tworząc jednorodny stan stopiony. Kontrola temperatury wytłaczarki bezpośrednio wpływa na płynność stopu i jakość wytłaczonego produktu. Podczas procesu wytłaczania zwróć szczególną uwagę na wygląd i lepkość stopionego materiału, aby zapewnić, że powierzchnia jest jasna i nie ma nie splastylizowanych grudek. Kolanie i kształtowanie : Temperatura węża po wytłaczaniu jest nadal bardzo wysoka i należy ją schłodzić i ukształtować. W przypadku węży o mniejszych średnicach (mniej niż 60 mm), sprężone powietrze zwykle nie jest wymagane, podczas gdy węże o większych średnicach muszą zostać wydmuchane do rurki, aby zapewnić dokładność i stabilność średnicy rurki. Zbiorniki na wodę chłodzące lub zbiorniki na wodę chłodzącą z urządzeniami do sprysku są również ważnym sprzętem do chłodzenia. Traktowanie i cięcie : Podczas chłodzenia i kształtowania urządzenie trakcyjne jest odpowiedzialne za ciągłe prowadzenie węża z głowicy wytłaczarki i przecięcie go zgodnie z określonymi wymaganiami długości. Prędkość przyczepności jest zwykle nieco szybsza niż prędkość wytłaczania w celu poprawy przezroczystości i odporności na złamanie podłużne węża. Curling and Packaging: Po zakończeniu przyczepności wąż jest zwinięty i pakowany, a ostatecznie przeprowadzana jest kontrola jakości. Gotowy wąż PCV, który przechodzi kontrolę jakości, można wprowadzić na rynek na sprzedaż.
Difference między wąż PVC a rurą twardą PVC : Wąż PVC zawiera dużą ilość plastyfikatorów i innych dodatków, co sprawia, że jego właściwości fizyczne są słabe, nie może wytrzymać zbyt dużego ciśnienia i ma stosunkowo niewielki zakres zastosowania. Hard rura PVC nie zawiera komponentów plastyfikatora, więc jest łatwiejsza do kształtowania i ma silniejszy odporność na ciśnienie.